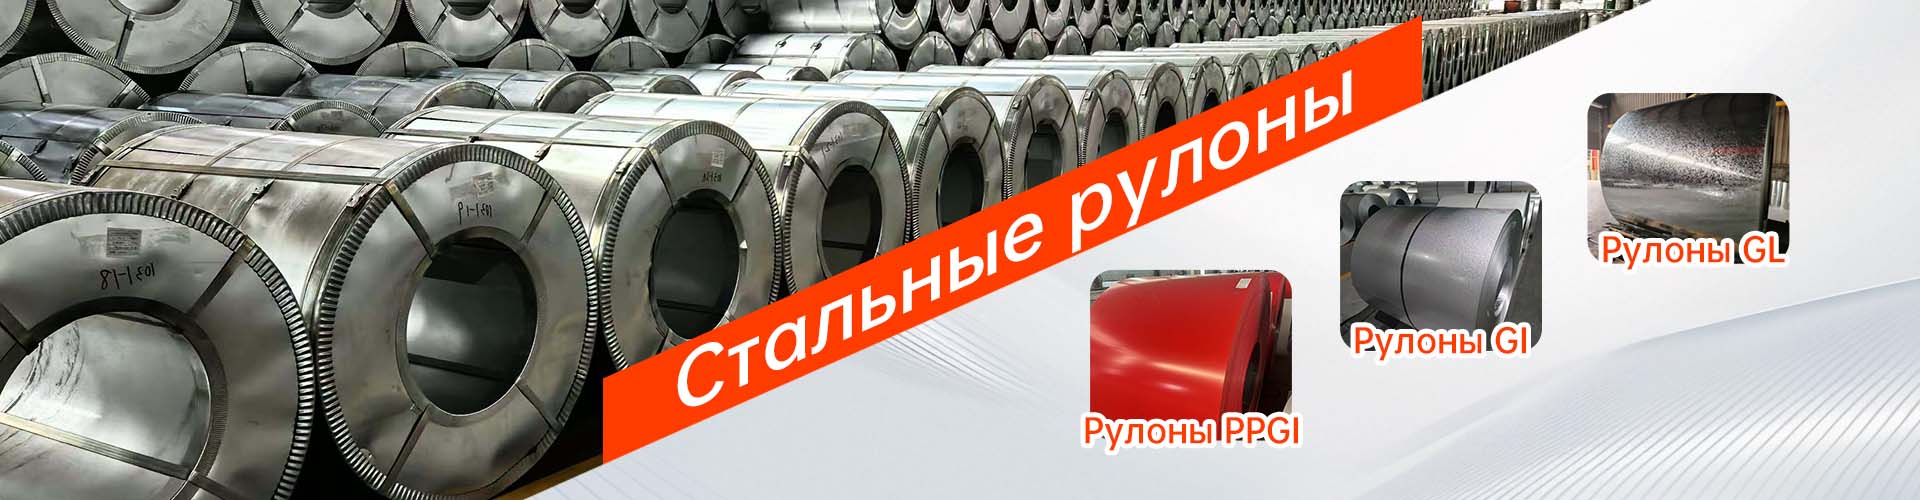
Ведущий композитный окрашенный лист заводы: технологический процесс окраски
2026-08-11
- Технологический процесс окраски алюминиевого рулона: от сырья до готового продукта
- Подготовка поверхности: фундамент долговечности покрытия
- Нанесение грунтовки и финишного слоя: химия защиты
- Процесс отверждения: термодинамика полимеризации
- Контроль качества: стандарты и испытания
- Выбор поставщика: на что обратить внимание при закупке
- Применение окрашенного алюминиевого рулона в строительстве
- Часто задаваемые вопросы
- Заключение: инвестиция в качество, а не просто покупка металла
Технологический процесс окраски алюминиевого рулона: от сырья до готового продукта
Качество финишного покрытия определяет срок службы металлической конструкции. В индустрии строительных материалов алюминиевый рулон прошел путь от простого защитного элемента до ключевого компонента архитектурного дизайна. Потребители больше не довольствуются базовой антикоррозийной защитой. Рынок требует эстетики, долговечности и устойчивости к агрессивным климатическим условиям. Процесс нанесения краски на металл — это не просто эстетическая процедура. Это сложный химико-физический процесс, где каждый этап влияет на адгезию, цветопередачу и механическую прочность листа.
Мы наблюдаем, как ошибки в подготовке поверхности приводят к отслоению покрытия через 2-3 года эксплуатации. Особенно это критично для регионов с высокой влажностью или перепадами температур. Правильная технология окрашивания позволяет увеличить жизненный цикл продукции до 20-25 лет. В этой статье мы разберем детально каждый шаг производственной линии. Вы узнаете, почему некоторые поставщики экономят на этапе пассивации и к каким последствиям это приводит. Мы также рассмотрим, как современные автоматизированные линии обеспечивают стабильность цвета в разных партиях.
Подготовка поверхности: фундамент долговечности покрытия
Любое покрытие, будь то полиэстер, PVDF или полиуретан, держится на металле за счет механического сцепления и химических связей. Если поверхность загрязнена, масло или оксидная пленка останутся между металлом и краской. Это создает зону напряжения. При малейшей деформации или термическом расширении краска отслаивается. Поэтому первый и самый важный этап — это очистка и подготовка алюминиевого рулона.
Процесс начинается с разматывания рулона и входа материала в линию непрерывного горячего цинкования или окрашивания (Coil Coating Line). Скорость движения ленты может достигать 100-150 метров в минуту. На такой скорости невозможно качественно очистить металл “на глаз”. Требуется строгая последовательность химических ванн.
Обезжиривание и травление
Первая стадия — щелочное обезжиривание. Алюминий часто поставляется с остатками прокатной эмульсии. Щелочной раствор удаляет органические загрязнения. Важно контролировать концентрацию щелочи и температуру. Слишком агрессивный раствор может разъесть сам металл, изменив его геометрию. Слишком слабый — не удалит все загрязнения.
После обезжиривания следует промывка деминерализованной водой. Использование обычной водопроводной воды недопустимо. Ионы хлора и кальция, содержащиеся в ней, останутся на поверхности и вызовут точечную коррозию под слоем краски. Мы видели случаи, когда партии товара возвращались из-за появления белых пятен под покрытием через полгода. Причиной была именно плохая вода для промывки.
Пассивация и конверсионное покрытие
Самый критический этап — нанесение конверсионного покрытия. Для алюминия чаще всего используют хроматирование или бесхромовые аналоги на основе циркония/титана. Этот слой выполняет две функции:
- Защищает металл от окисления во время хранения до момента окрашивания.
- Создает микрошероховатую структуру, которая работает как “якорь” для полимерной краски.
Толщина этого слоя измеряется в миллиграммах на квадратный метр (мг/м²). Оптимальное значение составляет 0.5–1.0 г/м² для хроматных покрытий. Отклонение от нормы ведет к снижению адгезии. Современные стандарты, такие как ASTM D3359, требуют прохождения тестов на решетчатый надрез без отслоения краски. Если производитель игнорирует контроль веса конверсионного слоя, он рискует качеством всей партии.
В нашей практике внедрения технологий на заводах в Бинчжоу мы настаиваем на автоматическом дозировании химических реагентов. Ручной контроль концентрации приводит к колебаниям качества от начала рулона к его концу. Автоматика поддерживает параметры в узком коридоре допусков, обеспечивая однородность свойств по всей длине алюминиевого рулона.
Нанесение грунтовки и финишного слоя: химия защиты
После подготовки и сушки металл поступает в секцию нанесения покрытия. Здесь применяются валковые машины (roll coaters). Это высокоточное оборудование, позволяющее регулировать толщину мокрой пленки с точностью до микрона. Стандартная схема покрытия включает два слоя: грунтовку (primer) и финишный слой (topcoat). Иногда добавляется третий слой — защитная пленка с обратной стороны (backer coat).
Роль грунтовки (Primer)
Грунтовка — это связующее звено. Она содержит эпоксидные или полиэфирные смолы с добавлением ингибиторов коррозии. Ее главная задача — обеспечить химическую связь с конверсионным слоем металла и создать базу для финишного покрытия. Толщина сухого слоя грунтовки обычно составляет 5-7 мкм.
Частая ошибка бюджетных производителей — использование универсальных грунтовок для всех типов металлов. Алюминий и сталь имеют разную электрохимическую активность. Грунтовка, разработанная для стали, может не обеспечить достаточной адгезии к алюминию из-за различий в поверхностной энергии. Это приводит к тому, что при изгибе листа краска трескается именно по границе раздела фаз.
Финишное покрытие: выбор полимера
Финишный слой определяет внешний вид и стойкость к атмосферным воздействиям. Основные типы покрытий для алюминиевого рулона:
- Полиэстер (PE): Самый распространенный вариант. Хорошее соотношение цены и качества. Подходит для внутренних работ и фасадов в умеренном климате. Срок службы 10-15 лет. Устойчив к механическим повреждениям, но менее стоек к УФ-излучению.
- Поливинилиденфторид (PVDF): Премиальный сегмент. Содержит 70% смолы PVDF. Исключительная стойкость к ультрафиолету, кислотным дождям и экстремальным температурам. Сохраняет цвет более 20-25 лет. Используется в знаковых архитектурных проектах.
- Полиуретан (PU): Промежуточный вариант. Лучше полиэтистера по стойкости к истиранию и химикатам. Часто используется для элементов, подверженных частому контакту или очистке.
Толщина финишного слоя варьируется от 15 до 25 мкм в зависимости от требований проекта. Важно понимать, что увеличение толщины не всегда означает улучшение качества. Слишком толстый слой может стать хрупким и растрескаться при формовке профиля. Технология нанесения должна обеспечивать равномерность распределения краски без подтеков и кратеров.
Компания ООО «Шаньдун Гуаньтэн Стальные Плиты» использует многоступенчатую систему фильтрации краски перед нанесением. Это исключает попадание частиц пыли или сгустков пигмента на поверхность листа. Даже микроскопическое включение может стать центром коррозии в будущем. Наш опыт показывает, что чистота краски в бункере так же важна, как и химический состав самой смолы.
Процесс отверждения: термодинамика полимеризации
После нанесения краска находится в жидком состоянии. Чтобы она превратилась в прочную полимерную пленку, необходим процесс отверждения (curing). Это происходит в печах полимеризации. Металлическая лента проходит через зоны нагрева, где температура достигает 200-240°C (PMT — Peak Metal Temperature).
Контроль температуры и времени
Ключевой параметр здесь — не температура воздуха в печи, а температура самого металла. Разница может составлять десятки градусов. Если металл не прогреется до нужной точки, полимеризация будет неполной. Покрытие останется мягким, липким и легко повредится при транспортировке. Если же перегреть металл, краска станет хрупкой, потеряет эластичность и изменит оттенок (пожелтеет).
Время выдержки при пиковой температуре обычно составляет 20-40 секунд. Этого достаточно для сшивки молекулярных цепей полимера. Современные печи оснащены системами рекуперации тепла, что снижает энергозатраты. Однако главное — это равномерность нагрева по ширине ленты. Краевые зоны часто охлаждаются быстрее центра из-за конвекции. Производители высокого класса устанавливают дополнительные инфракрасные нагреватели по краям для компенсации теплопотерь.
Охлаждение и нанесение защитной пленки
После выхода из печи лист быстро охлаждается воздушными ножами или водяными форсунками. Резкое охлаждение фиксирует структуру полимера. На этом этапе наносится защитная полиэтиленовая пленка. Она защищает покрытие от царапин при последующей резке, профилировании и транспортировке.
Важный нюанс: клей на защитной пленке должен быть совместим с типом краски. Несовместимость может привести к тому, что после снятия пленки на поверхности останутся клеевые следы, которые невозможно удалить без растворителей. Растворители, в свою очередь, могут повредить само покрытие. Мы рекомендуем тестировать адгезию защитной пленки при различных температурах хранения, особенно если продукция предназначена для жаркого климата.
Контроль качества: стандарты и испытания
Готовый алюминиевый рулон не может быть отгружен клиенту без прохождения серии лабораторных тестов. Контроль качества должен быть интегрирован в производственный цикл, а не быть финальной формальностью. Образцы отбираются каждые 30-60 минут или при смене катушки с краской.
Основные тесты адгезии и прочности
| Тип теста | Методика | Критерий прохождения |
|---|---|---|
| Т-образный изгиб (T-Bend) | Лист сгибается на 180° вокруг оправки диаметром 0T, 1T, 2T. | Отсутствие отслоения краски на месте сгиба. Допускаются микротрещины, не доходящие до металла. |
| Решетчатый надрез (Cross-hatch) | Нанесение сетки надрезов и приклеивание липкой ленты с последующим отрывом. | Класс Gt0-Gt1 по ISO 2409. Отсутствие отрывов краски в местах пересечения линий. |
| Ударная прочность (Impact) | Падение груза весом 1 кг с высоты 50 см на лицевую сторону. | Отсутствие трещин и отслоений в зоне удара. Диаметр зоны поражения не более 6 мм. |
| Твердость карандашом (Pencil Hardness) | Царапание поверхности карандашами разной твердости (HB, H, 2H). | Для PE: минимум HB. Для PVDF: минимум H или 2H. |
Эти тесты имитируют реальные нагрузки, которые испытывает материал при монтаже и эксплуатации. Например, Т-образный изгиб проверяет способность краски растягиваться вместе с металлом при изготовлении водостоков или фасонных элементов. Если краска осыпается на сгибе, монтаж таких элементов невозможен без риска коррозии.
Цветостойкость и глянец
Помимо механических свойств, контролируются оптические характеристики. Используются спектрофотометры для измерения цвета в системе L*a*b*. Допустимое отклонение цвета (Delta E) между эталоном и продукцией обычно составляет не более 1.5-2.0 единиц. Для человеческого глаза разница становится заметной при Delta E > 3.0.
Глянец измеряется под углом 60°. Стандартные значения для матовых покрытий — 10-30%, для глянцевых — 60-80%. Неравномерность глянца (orange peel effect) считается дефектом, если она видна невооруженным глазом с расстояния 1 метра при дневном свете.
В компании ООО «Шаньдун Гуаньтэн Стальные Плиты» действует многоуровневая система контроля. Входной контроль сырья гарантирует, что базовый алюминий соответствует сплаву 3003 или 3105, которые наиболее популярны для строительства благодаря своей коррозионной стойкости и формуемости. Операционный контроль на линии позволяет мгновенно корректировать параметры нанесения. Финальная проверка включает визуальный осмотр каждого рулона и выборочное инструментальное тестирование. Такой подход гарантирует надежность поставок и соответствие техническим спецификациям.
Выбор поставщика: на что обратить внимание при закупке
Рынок Китая предлагает огромный выбор заводов по производству окрашенного алюминия. Однако не все они одинаковы. Разница в цене может достигать 15-20%, но она всегда обоснована технологическими компромиссами. При выборе партнера для импорта алюминиевого рулона учитывайте следующие факторы:
1. Происхождение сырья и красок
Качественный продукт начинается с качественных компонентов. Ведущие заводы используют алюминий крупных китайских производителей (Chalco, Nanshan) или импортный. Краски должны быть от признанных брендов (PPG, AkzoNobel, Beckers, Valspar). Дешевые локальные аналоги красок могут выцветать быстрее и иметь проблемы с адгезией. Запросите сертификаты на краски у поставщика. Если поставщик скрывает бренд краски, это красный флаг.
2. Технологическое оснащение линии
Уточните год выпуска линии и страну происхождения ключевых узлов. Линии, собранные на базе немецких, японских или бельгийских компонентов, обеспечивают лучшую точность нанесения. Автоматизация процесса управления толщиной слоя (wet film thickness control) критически важна для стабильности. Ручная регулировка валков оператором приводит к волнообразному изменению толщины покрытия по длине рулона.
3. Сертификация и стандарты
Проверьте наличие международных сертификатов. ISO 9001 подтверждает наличие системы менеджмента качества. Для рынка России и СНГ важно соответствие ГОСТ или наличие сертификатов ЕАС. Для европейских проектов могут потребоваться сертификаты Qualicoat или Qualideco. Эти организации проводят независимый аудит заводов и тестируют продукцию на долговечность. Наличие маркировки Qualicoat Class 2 гарантирует, что покрытие PVDF прослужит минимум 10 лет без существенной потери свойств.
4. Опыт экспортных операций
Производство качественного металла — это только половина дела. Вторая половина — правильная упаковка и логистика. Алюминий боится влаги при транспортировке морем. Конденсат внутри контейнера может вызвать коррозию еще до прибытия товара. Надежные поставщики используют вакуумную упаковку, влагопоглотители (силикагель) и усиленные деревянные поддоны. Компания ООО «Шаньдун Гуаньтэн Стальные Плиты», базирующаяся в городе Бинчжоу, провинция Шаньдун, обладает развитыми логистическими компетенциями. Мы обеспечиваем комплексное сопровождение: от технической консультации до таможенного оформления. Наш уставный капитал в 10 миллионов юаней и статус холдинговой компании позволяют нам гарантировать стабильность поставок даже в периоды высоких рыночных колебаний.
Применение окрашенного алюминиевого рулона в строительстве
Окрашенный алюминий универсален. Его легкость (в 3 раза легче стали) и коррозионная стойкость делают его идеальным материалом для современных архитектурных решений. Рассмотрим два конкретных сценария использования, где качество покрытия играет решающую роль.
Фасадные кассеты и композитные панели
Для облицовки высотных зданий используются алюминиевые композитные панели (ACP) или фасадные кассеты. Здесь материал подвергается постоянному ветровому давлению и УФ-излучению. Использование дешевого полиэстера приведет к выцветанию фасада уже через 5-7 лет, что испортит внешний вид здания. Для таких проектов рекомендуется PVDF-покрытие с гарантией 20 лет. Толщина алюминия обычно составляет 0.5-0.7 мм для кассет и 0.2-0.5 мм для слоев композитной панели.
Пример: При реконструкции торгового центра в регионе с высокой солнечной активностью замена выцветших панелей обошлась владельцу в 40% от стоимости первоначального монтажа. Использование качественного PVDF-алюминия изначально сэкономило бы эти средства.
Кровельные системы и водостоки
Алюминиевые водостоки и кровельные листы подвергаются механическим нагрузкам при монтаже (ходьба монтажников, удары инструментом) и агрессивному воздействию осадков. Здесь важна не только стойкость к цвету, но и эластичность покрытия. Полиэстер с модификаторами (SMP) или полиуретан часто являются оптимальным выбором по цене/качеству. Толщина покрытия должна быть не менее 20-25 мкм для обеспечения барьерной защиты.
Важно: При формировании водостоков радиус гиба должен соответствовать рекомендациям производителя. Слишком резкий гиб нарушит целостность покрытия, даже если оно прошло тест T-Bend в лаборатории, так как лабораторные условия отличаются от реального холодного гиба на стройплощадке зимой.
Часто задаваемые вопросы
Какая минимальная партия (MOQ) для заказа окрашенного алюминиевого рулона?
Стандартная практика большинства заводов в Китае — от 5 до 10 тонн на один цвет и покрытие. Это связано с настройкой линии и промывкой оборудования при смене цвета. Если вам нужен меньший объем, стоимость за тонну будет значительно выше из-за расходов на простой линии. Некоторые поставщики могут предложить складские остатки стандартных цветов (белый, серый, черный) без ограничения по MOQ, но выбор оттенков будет ограничен.
В чем разница между PE и PVDF покрытиями для обычного забора?
Для обычного забора в умеренном климате достаточно качественного полиэстера (PE). Он дешевле на 30-40% и служит 10-15 лет, что сопоставимо со сроком службы самого забора. PVDF имеет смысл использовать только если забор является частью премиального архитектурного ансамбля, расположен в морской зоне (соленый воздух) или если вы хотите гарантировать сохранность цвета на 20+ лет без какого-либо ухода. Для большинства частных задач переплата за PVDF не окупается.
Как проверить качество покрытия при получении товара?
Вы не можете провести полноценные лабораторные тесты на месте, но можете сделать визуальную и простую механическую проверку. Осмотрите рулон на наличие царапин, вмятин и неравномерности цвета. Проверьте толщину покрытия ультразвуковым толщиномером (если есть доступ к краю листа). Возьмите образец и попробуйте согнуть его на 180 градусов вокруг пальца или оправки. Если краска трескается или отслаивается — это признак плохой адгезии или неправильного отверждения. Также проверьте маркировку на торце рулона: она должна соответствовать заказу по сплаву, толщине и типу покрытия.
Можно ли использовать окрашенный алюминий в агрессивных промышленных зонах?
Да, но с ограничениями. В зонах с высоким содержанием серы или кислот в воздухе (возле химических заводов) стандартные покрытия могут деградировать быстрее. В таких случаях рекомендуется использовать специальные модификации красок с повышенной химической стойкостью или увеличивать толщину слоя до 30-35 мкм. Также стоит рассмотреть анодированный алюминий, хотя он дороже и имеет ограниченный выбор цветов. Всегда консультируйтесь с техническим отделом поставщика перед выбором материала для специфических условий.
Заключение: инвестиция в качество, а не просто покупка металла
Выбор поставщика окрашенного алюминиевого рулона — это стратегическое решение. Экономия на этапе закупки часто оборачивается рекламациями, потерей репутации перед конечным клиентом и дорогостоящим ремонтом. Технологии непрерывного окрашивания (Coil Coating) достигли высокого уровня развития, позволяя получать продукт с предсказуемыми и долговечными характеристиками. Ключ к успеху — понимание процессов подготовки поверхности, выбора полимеров и контроля качества.
Компания ООО «Шаньдун Гуаньтэн Стальные Плиты» готова стать вашим надежным партнером в этом процессе. Мы объединяем производственные мощности в Бинчжоу с экспертным подходом к внешнеторговым операциям. Наши автоматизированные линии, оснащенные решениями из Германии и Японии, гарантируют точность геометрических параметров и стабильность покрытия. Мы не просто продаем металл — мы предоставляем техническую поддержку, помогаем с подбором оптимального покрытия под ваши задачи и обеспечиваем прозрачную логистику до вашего склада.
Не рискуйте качеством своего проекта. Свяжитесь с нами сегодня для получения технической консультации и расчета стоимости вашей партии. Мы поможем выбрать правильное решение, которое прослужит десятилетия.


